Главная / Блог / Новости отрасли / Производство алюминиевого экструзии: процесс, применение и как выбрать поставщика
Новости отрасли


Отрасли экструзионной промышленности алюминия больше не ограничиваются проталкиванием горячего металла через матрицу. У самых надежных цепочек поставок есть одна общая черта: один партнер, который контролирует проектирование штампов, экструзию, термообработку, чистовую обработку поверхности и окончательную механическую обработку. Для покупателя это уменьшает наложение допусков и сокращает время квалификации. Практический вывод прост: сравнивая поставщиков, оценивайте весь производственный цикл, а не только размер экструзионного пресса.
Ключевой вывод: Уделяйте как минимум такое же внимание возможностям последующей переработки, как и тоннажу пресса. Собственное изготовление штампов, печи для старения и обработка на станках с ЧПУ часто превращают экструдированный профиль в готовый к производству компонент.
По своей сути экструзия алюминия представляет собой процесс горячей формовки. Предварительно нагретая заготовка проталкивается через матрицу под высоким давлением, образуя непрерывный профиль с фиксированным поперечным сечением. Однако конкурентоспособность промышленности зависит от того, что происходит на этом этапе. Поставщику, который не может контролировать полный тепловой цикл, будет сложно обеспечить постоянную точность размеров и механические свойства.
Каждый этап является потенциальным источником вариаций. Например, температура штампа изменяет качество поверхности, скорость закалки влияет на твердость, а время старения определяет разницу между мягким профилем T5 и более твердым профилем T6. Многие инженеры выбирают сплав на бумаге, но позже обнаруживают, что управление процессом поставщика оказывает большее влияние на реальное поведение компонентов.
Для рам, используемых на сборочных линиях и в системах обработки материалов, инженерам редко нужны экзотические сплавы. Им нужны прямые, одинаковые по размерам участки. Вот почему многие спецификаторы стандартизируют промышленные алюминиевые профили экструзии производятся с жесткими допусками и доступны в различных стандартных размерах.
 Поставщики промышленных алюминиевых профилей, фабрика по индивидуальному заказу Являясь поставщиком промышленных алюминиевых профилей и заводом по производству промышленных алюминиевых профилей в Китае, Jianbang предлагает изготовление на заказ... Посмотреть продукт →
В таблицах данных указаны прочность и удлинение, но не показано, как ведет себя сплав во время сварки, анодирования или изгиба. В таблице ниже сравниваются распространенные экструзионные сплавы, используемые в отраслях экструзии алюминия, с типичными диапазонами пределов текучести.
На практике более прочный сплав не всегда является лучшим выбором. Если профиль должен быть изогнутым или анодированным, умеренный сплав, такой как 6063, может обеспечить лучшую поверхность и меньшую общую стоимость.
В отраслях экструзии алюминия спрос сконцентрирован в строительстве, автомобилестроении и новых источниках энергии. Строительство остается крупнейшим сегментом, поскольку навесные стены, оконные рамы и элементы конструкции зависят от экструдированного алюминия. Автомобильная промышленность и новая энергетика стали наиболее быстрорастущими областями, поскольку производители переходят на легкие конструкции.
Аккумулирование энергии представляет собой особенно интересное применение, поскольку каркасы аккумуляторных батарей сочетают в себе тонкие стенки, высокую жесткость и жесткие допуски при сборке. Многие производители сейчас полагаются на алюминиевые профили для аккумуляторных батарей для достижения как структурных, так и тепловых целей.
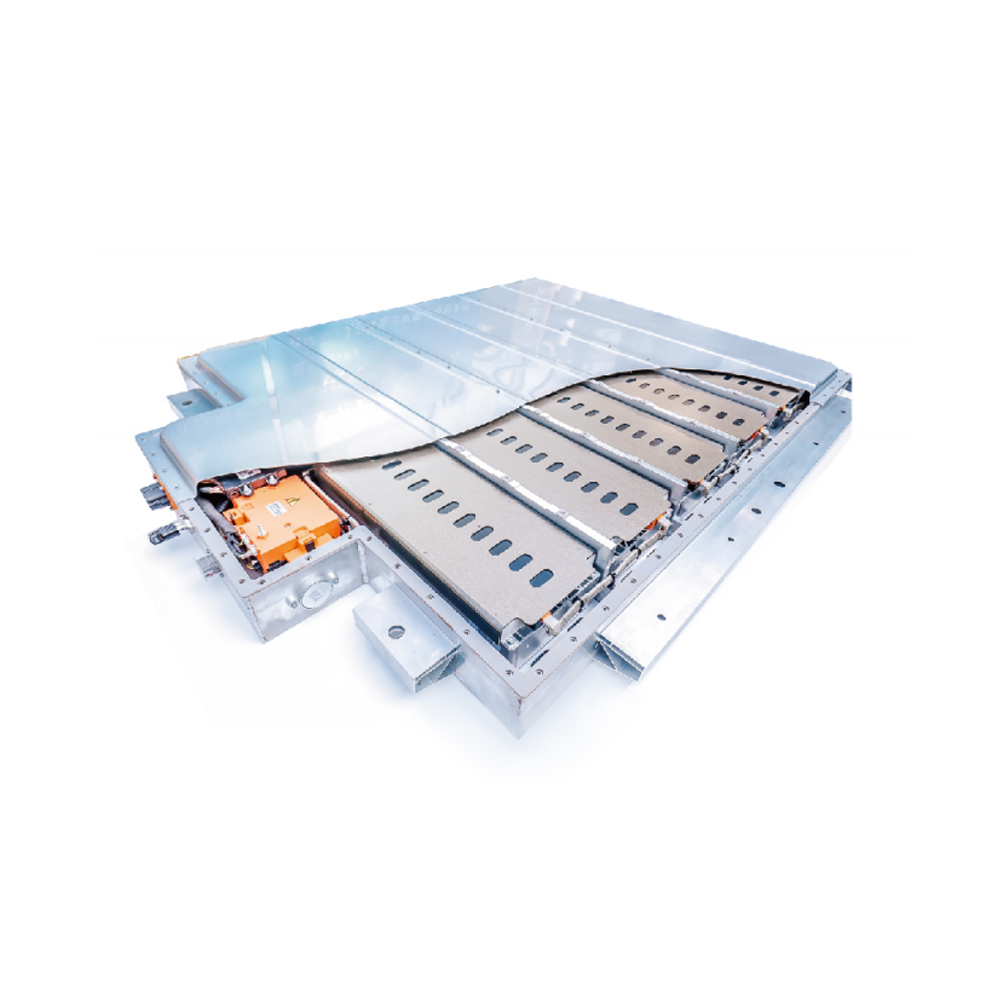 Алюминиевый профиль для производителей аккумуляторных батарей, завод - Jia Jianbang - это алюминиевый профиль для производителей и завод аккумуляторных батарей в Китае, индивидуальный алюминиевый профиль для энергетических... Посмотреть продукт →
Более широкий взгляд на автомобильный сдвиг см. как экструзия алюминия применяется в автомобилестроении и транспортных средствах на новых источниках энергии .
Структурированный процесс поиска поставщиков предотвращает дорогостоящие сюрпризы. Следующий рабочий процесс подходит для большинства программ экструзии алюминия, от простых архитектурных секций до сложных автомобильных компонентов.
Решите, будет ли профиль выдерживать структурные нагрузки, подвергаться воздействию внешней среды или требовать частой очистки. Это сужает сплав и отпуск.
Используйте таблицу данных выше. Не указывайте сплав с более высокой прочностью, чем необходимо, если основным требованием является качество поверхности или свариваемость.
Привлеките изготовителя штампов заранее. Однородность толщины стенок и положение линий матрицы влияют на достижимые допуски и конечную стоимость.
Перед утверждением проверьте прямолинейность, скручивание, качество поверхности и твердость. А вертикально интегрированный поставщик алюминиевого профиля можно быстро выполнять итерации, поскольку проектирование, штамповка, экструзия и тестирование находятся под одной крышей.
Координируйте анодирование, порошковое покрытие, резку и работу на станке с ЧПУ в соответствии с графиком экструзии. В случае деталей с отверстиями, фрезерованиями или резьбой спросите, может ли работать одна и та же система. автомобильные детали, обработка на станке с ЧПУ .
 Производители автомобильных деталей с ЧПУ, Фабрика - Jiangyin Jianbang Alumin Jianbang - это производители и фабрики по обработке автомобильных деталей с ЧПУ в Китае, онлайн-обработка автомобильных деталей с ЧПУ, автомобильная ... Посмотреть продукт →
Согласуйте упаковку, программы складирования и отслеживание материалов до увеличения производства.
За алюминиевыми профилями часто ухаживают только тогда, когда покрытие начинает тускнеть или оконная рама начинает протекать. При наружном применении ежедневные загрязнения и отложения солей могут сократить срок службы анодированной поверхности или поверхности с порошковым покрытием. Самая эффективная программа технического обслуживания проста: регулярно чистить мягким моющим средством и водой, избегать использования абразивных подушечек и проверять прокладки и дренажные отверстия в секциях навесных стен.
Для промышленных и строительных проектов соблюдение требований имеет такое же значение, как и техническое обслуживание. Справочные стандарты, такие как EN 755 или ASTM B221, определяют допуски на размеры и механические свойства экструдированного алюминия. Клиентам из автомобильной отрасли может потребоваться документация IATF 16949 и PPAP. Новые проекты в области энергетики и электронной мобильности часто требуют полной прослеживаемости от партии отлитых заготовок до партии экструзии. Опытный партнер по экструзии должен быть в состоянии предоставить сертификаты на материалы, записи об обработке поверхности и отчеты о проверках без специального запроса.

Авторское право © 2025 Цзянинь Цзяньбанг Алюминий Ко., Лтд.
Все права защищены.
 Производители алюминиевого профиля
Поставщики алюминиевого профиля


