Главная / Блог / Новости отрасли / Профили алюминиевых направляющих: руководство по выбору сплавов, допусков и профилей
Новости отрасли


Однажды интегратор сборочной линии забраковал 600 метров гусеницы с Т-образными пазами серии 40, потому что отверстие паза сместилось до 8,35 мм против номинального значения 8,20 мм. Кронштейны все еще скользили по профилю, противолюфтовые кулачки не сели, а шесть станций пришлось переделывать на месте, прежде чем линию можно было отключить.
Экструзии гусениц редко выходят из строя по прочности. Они не справляются с геометрией пазов, прямолинейностью и постоянством закалки. Сделайте эти три правильно, и профиль прослужит дольше машины, к которой он прикреплен болтами. Если вы ошибетесь, никакая модернизация сплава не спасет проект.
Прежде чем назвать сплав, укажите систему пазов и класс допуска, а затем зафиксируйте прямолинейность на метр и толщину анодирования в заказе на поставку. Эти четыре цифры определяют пригодность, срок службы и стоимость доработки. Все остальное в спецификации вторично.
Профиль гусеницы — это полый или полуполый профиль, основная задача которого — направлять, переносить или зажимать что-либо по линейному пути. Семейство шире, чем Т-образный паз, обрамляющий большинство инженеров: направляющие для окон и раздвижных дверей, карнизы для штор, направляющие конвейера, рельсы для сидений, направляющие для багажников на крыше и держатели аккумуляторных батарей - все они относятся к одной категории.
Выбор по умолчанию. Он быстро экструдируется, равномерно анодируется, обрабатывается чисто и подходит для большинства работ по каркасу, мебели и архитектурным путям.
Заметно прочнее с хорошим качеством экструзии. Обычный выбор для железнодорожного транспорта, длинных неопорных пролетов и автомобильных несущих путей.
Прочность снова выше, но пазы сложной геометрии сложнее заполнить, а анодирование может выглядеть неоднородным. Зарезервируйте его для механически обработанных вагонов, а не для длинных путей.
Поставщик, владеющий штамповочным цехом, прессами и резервуарами для анодирования, может корректировать размер паза без вмешательства третьей стороны, что имеет значение, когда прототип перед утверждением дважды разрезается повторно. Профиль нашего завода объясняет, как эти этапы соединяются под одной крышей.
Приведенные ниже цифры типичны для коммерческой экструзии. Прежде чем публиковать чертеж, подтвердите фактические значения в сертификате стана для каждой плавки, поскольку окна отпуска меняются между прессами и формами профиля.
На вырезанной, анодированной, готовой к установке экструзии гусеницы сам металл стоит почти половину стоимости. Этот единственный факт определяет большинство решений о покупке, которые стоит принять.
Отсюда следуют два последствия. Изменение цены на заготовку на один процент перевешивает изменение на пять процентов на линии анодирования, поэтому договаривайтесь о металле и металлоломе, прежде чем гоняться за скидками на покрытие. А несоответствие допускам — самая дорогая позиция из всех: бракованная партия уже израсходовала металл, покрытие и фрахт, а ее доработка обычно добавляет от восьми до пятнадцати процентов к фактической себестоимости единицы продукции.
В смешанном портфеле промышленных заказов спрос на профили гусениц распределяется примерно следующим образом.
Промышленная автоматизация — это самый крупный отдельный блок, и он ведет себя иначе, чем остальные. Покупатели ежемесячно повторно заказывают один и тот же чертеж, поэтому повторяемость прорези и покрытия имеет гораздо большее значение, чем самая низкая цена при первом заказе.
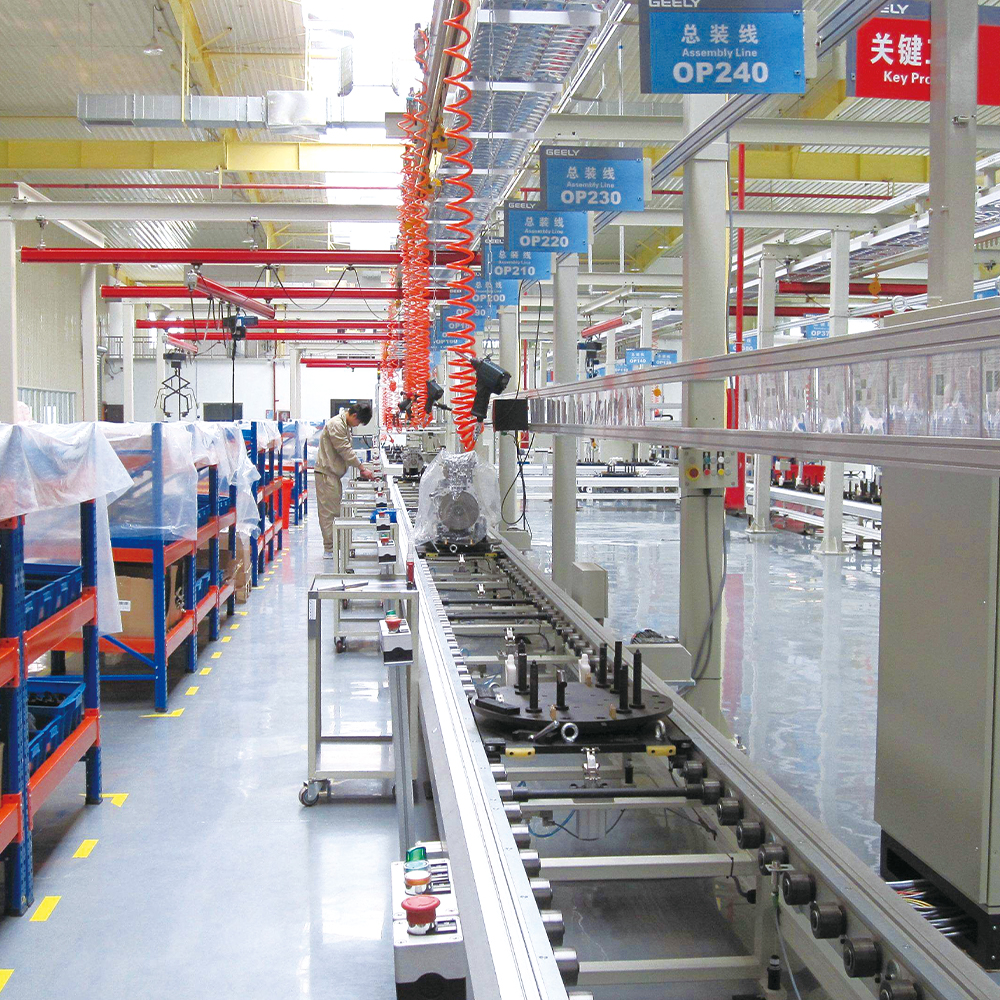 Алюминиевые профили промышленной сборочной линии Алюминиевые профили промышленной сборочной линии are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Посмотреть продукт →
Железнодорожный транспорт находится на другом конце. Объемы невелики, квалификация длительна, а профиль, утвержденный для программы, обычно остается неизменным в течение многих лет.
 Алюминиевые профили для железнодорожных перевозок Рельс для высокоскоростного поезда, профиль дверного двигателя, решетчатый профиль, экранированная панель ворот, багажная полка и т. д. Алюминиевые профили для рельсового транспорта разработаны, чтобы по-новому взглянуть на... Посмотреть продукт →
Строительство и энергетика занимают промежуточное положение. Направляющие для окон и раздвижных дверей конкурируют по цене и отделке, а профили для фотоэлектрического монтажа и аккумуляторных батарей оцениваются по размерной стабильности и коррозионным характеристикам в течение срока службы, измеряемого десятилетиями.
Начните с наихудшей нагрузки и длины без опоры. Для кареток массой 3 кг длиной более 1,5 м и кареток массой 40 кг длиной более 4 м не будет использоваться один и тот же профиль, что бы ни подразумевалось в каталоге.
Серия 20 для легких рам и ограждений, серия 40 для ограждений машин и рабочих станций, серия 45 или специальный рельсовый профиль для вагонов, которые ежедневно передвигаются под нагрузкой.
Только сейчас, когда геометрия решена. Большие пролеты и динамические нагрузки оправдывают использование 6005A-T6; 6063-T5 хорошо обслуживает каркасные и архитектурные направляющие.
Общие коммерческие допуски подходят для обрамления. Направляющие каретки и рельсовые профили требуют более жесткого контроля пазов и прямолинейности 0,5 мм на метр, измеренной по всей длине, а не на образце.
Анодирование at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Фрезерные длины, нарезанные по размеру, обработанные или собранные. Профили, которые поступают прямо в ячейку обработки, экономят время обработки, но только в том случае, если в чертеже уже есть база данных и припуск на обработку.
Профили направляющих, которые непосредственно переходят к обработке, требуют согласования исходной точки, зажимной поверхности и припуска до резки штампа. Тот же принцип изложен в нашей заметке о промышленные алюминиевые профили, обработанные на станках с ЧПУ .
Специальный штамп для гусениц обычно стоит от 1500 до 4000 долларов США в зависимости от размера и сложности, и он обычно амортизируется в течение первого заказа, а не взимается повторно при повторных работах.
Арифметика проста. Если нестандартная гусеница заменяет два стандартных профиля плюс обработанную прокладку, экономия времени на сборке часто окупается за три-пять тонн выпуска продукции. Ниже этого объема стандартные профили с механической обработкой обычно обходятся дешевле; над ним специальный кубик позволяет вам контролировать прорезь, стену и отделку в одной детали.
 Поставщики индивидуальных алюминиевых экструзионных форм Изготовленные на заказ алюминиевые экструзионные формы обеспечивают непревзойденную точность, позволяя производителям создавать изделия сложной геометрии с жесткими допусками. В отличие от стандартных форм, которые... Посмотреть продукт →
Документация — это то место, где многие проекты незаметно терпят неудачу. Поставщик, который может отследить номер плавки до печатной машины и партии анодирования, урегулирует спор за несколько дней, а не недель, и такая отслеживаемость стоит больше, чем небольшая разница в цене заказа.
Нанесите на чертеж четыре цифры: отверстие паза, толщину стенки, предел прямолинейности и толщину покрытия. Все остальное в спецификации можно обсудить с вашим поставщиком. Эти четверо решают, будет ли трек работать, когда он прибудет на место.

Авторское право © 2025 Цзянинь Цзяньбанг Алюминий Ко., Лтд.
Все права защищены.
 Производители алюминиевого профиля
Поставщики алюминиевого профиля


